600 вагонов и 2.5 тыс. метров соединительных швов в год: СТП в цифрах и фактах
Сварка трением с перемешиванием была изобретена во второй половине XX века в СССР. Метод надежен и экологичен. Металл нагревается за счет тепла, которое выделяется при интенсивном трении рабочего инструмента о деталь.
Особенности сварки трением с перемешиванием:- универсальность – не требуется присадка для соединения двух металлов;
- варить можно медь, свинец и титан без видимых внешних и внутренних деформаций;
- соединение рабочих плоскостей из плохо свариваемых металлов, которые не поддаются сварке другими методами.
- Производительность – процесс соединения изделий занимает минимум времени, практически не требуются подготовительные операции.
- Потеря энергии при нагреве металла минимальна.
- Если правильно подобрать технологический процесс и цикл, отличить околошовную область и сварочный шов практически невозможно. Также отсутствуют дефекты по типу пористости и трещин.
- Механическая зачистка рабочей поверхности не нужна.
- Минимальное влияние на экологию окружающей среды, и отсутствие вредных факторов, которые могут нанести вред здоровью работника.
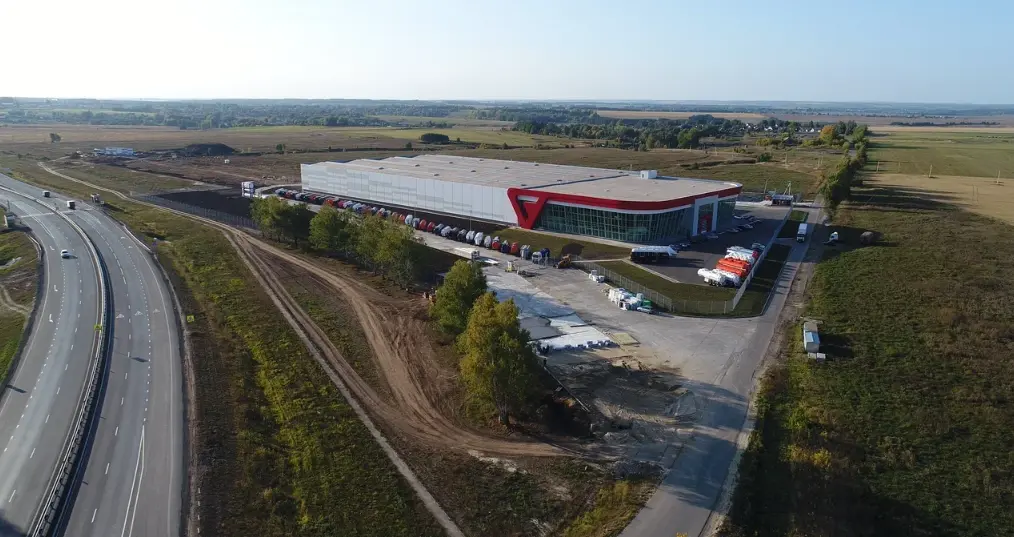
Технология используется для создания деталей автомобильной индустрии и аэрокосмической отрасли, в строительном и железнодорожном производстве. В мире всего 5-6 производств, где полноценно работают сварочные установки, использующие сварку трением с перемешиванием, и «Сеспель» одно из них. Поговорим подробнее о принципе работы такого станка, и производстве в целом.
Работа оборудования и технологический процесс
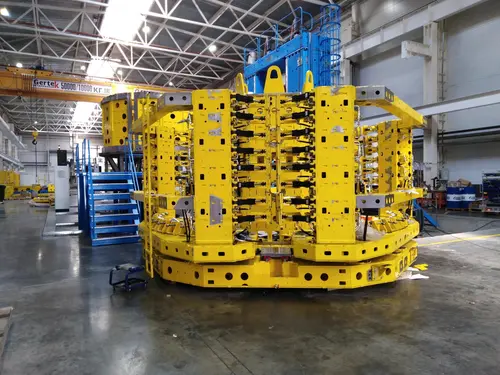
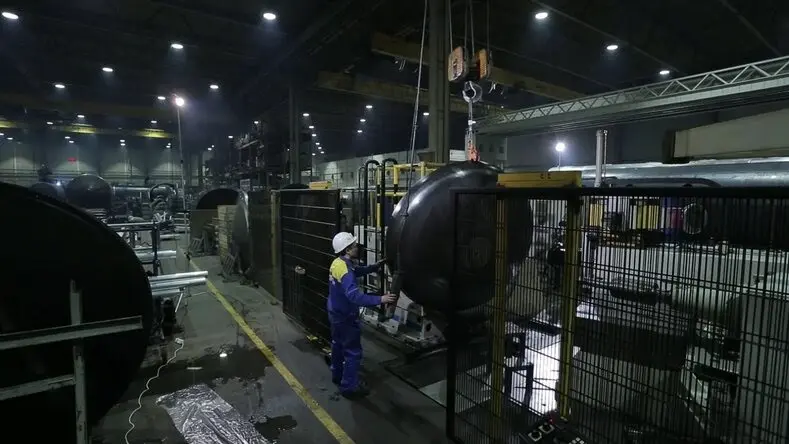
В рамках технологии сварки трением используется оборудование с вращающейся головкой (бурт) и заплечником, который приводит ее в движение.
Последовательность операций станка такова:- Установка детали на рабочую поверхность
- Разметка шва
- Запуск оборудования
- Погружение вращающегося бурта в материал
- Достижение металлом температуры плавления
- Перемещение бурта по намеченному шву
- давление (нажим), которое оказывает рабочий инструмент;
- скорость вращения сварочной головки;
- величина сварочной головки, и ее угол наклона.
Манипулирование этими параметрами позволяет варить разные металлы и соединения. Также важно правильно подобрать режим сварки на станок с ЧПУ, чтобы соединительный шов гарантированно соответствовал стандартам по:
- Усталостной прочности
- Ударной вязкости
- Прочностным характеристикам на растяжение и изгиб
Таким образом можно соединять разные не свариваемые металлы, нет ограничений по форм-факторам детали и ее размерам. Оборудование пластично и легко настраивается. Например, для увеличения производительности сварки трением с перемешиванием, на станок дополнительно можно установить до 7 буртов с тем, чтобы одновременно сваривать части деталей. Так несколько возрастает энергопотребление, однако качество шовного соединения и производительность увеличиваются в разы.
Скорость вращения, глубина погружения бурта и длительность «протяжки» рабочего инструмента зависит от толщины детали. То есть зона перемешивания четко подбирается под толщину металла. Это может быть от 2 мм до 100 мм. Также можно соединять объемные, круглые и цилиндрические детали, например, для аэрокосмической отрасли или при производстве вагонов для железнодорожной отрасли. На предприятии «Сеспель» есть цилиндрические заготовки с диаметром до 3 метров.
В отдельных цехах работает 3 аппарата для сварки трением с перемешиванием. Они рассчитаны на разные габариты узлов и деталей. Универсальность в том, что соединять можно объекты до метра в длину и свыше 5 метров. При этом производительность станков 10 см в минуту.
Новшество так же в том, что в распоряжении «Сеспель» есть передвижная установка, выполненная в форме контейнера. Ее используют для оперативной сварки трением с перемешиванием на открытой местности. Это нужно, когда невозможно напрямую транспортировать детали на объект с предприятия.
Например, для постройки моста в Нижнем Новгороде использовалась передвижная установка для сварки отдельных конструктивных элементов.Важно знать!
Технология сварки трением с перемещением – это не про быстрый ремонт или монтаж, а про создание качественных изделий и функциональных частей из не свариваемых металлов.
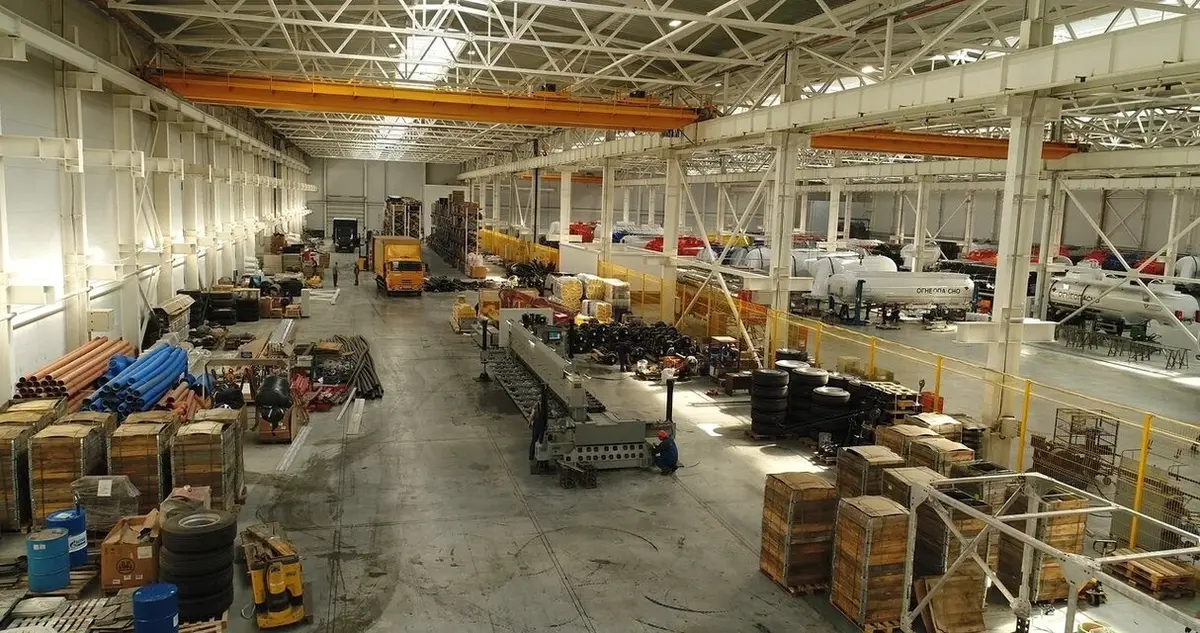
Чтобы повысить производительность, используется:- Продуманная логистическая система, которая заключается в определенном времени доставки сырья и предмонтажной наладке
- Оптимальное расположение рабочих инструментов и станков
- Отлаженный механизм сопровождения сварки
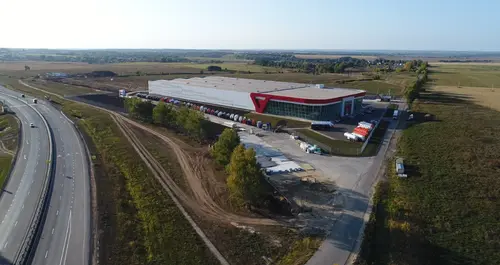
«Сеспель» - единственный производитель в РФ, развернувший полноценное производство деталей и конструкций с использованием технологии сварки трением с перемещением. Руководство компании гордится партнерскими отношениями с Росатомом, судостроительными и строительными фирмами.
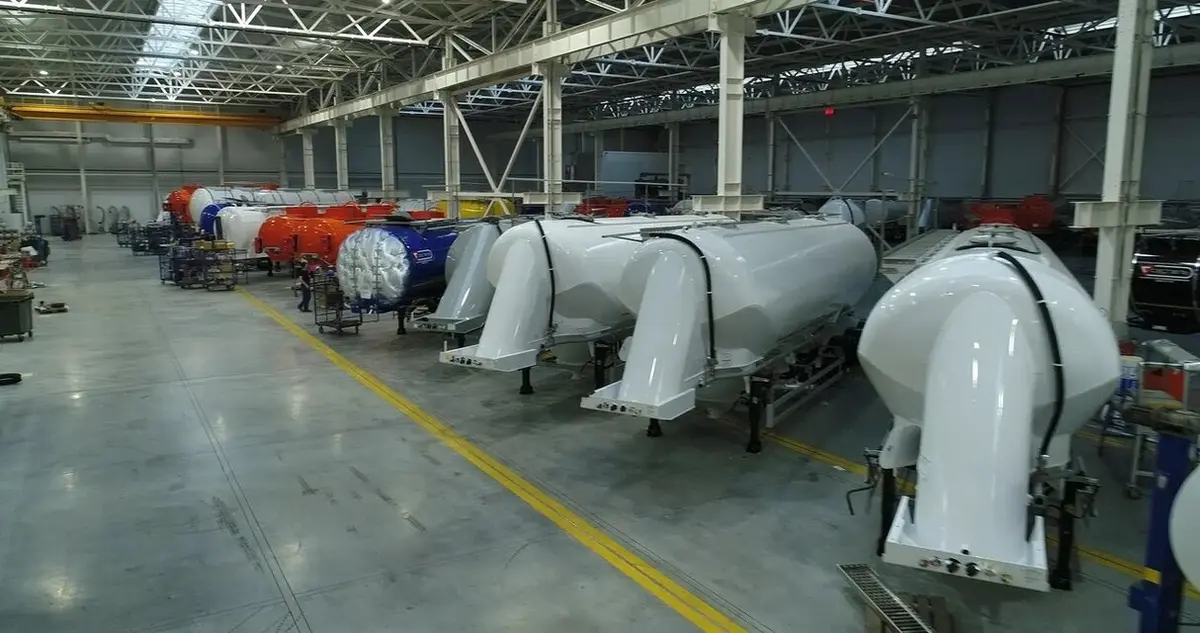
Транспортные компании запускают в эксплуатацию более 4000 прицепов и вагонов, созданных на производственных мощностях «Сеспель». Ежегодно сварочные станки делают по 250 тыс. метров качественного и прочного шва. ЗАО «Сеспель» реализует более 150 видов специализированных цистерн, полуприцепов разной модификации. Это один из ведущих отечественных поставщиков специализированной техники.
Залог успеха - использование инновационных технологий, современных станков и отлаженный технологический цикл. Совокупность этих факторов и обеспечивает спрос продукции «Сеспель» на отечественном и мировом рынках.